181 2854 3971
181 2435 8036
181 2854 3971
181 2435 8036
化工、锂电、食品、建材行业的粉体转运,长期面临粉尘飞扬、物料损耗、人工投料效率低等痛点,粉体输送系统依靠密闭管道输送,是粉体工序自动化升级的核心方案。很多工厂依旧依靠人工投料、简易螺旋转运,不仅环保验收压力大,粉体扬尘还埋下粉尘爆炸隐患。
粉体输送系统也就是常说的气力输送系统,核心依靠气流带动粉体在封闭管路内完成转运,按照压力形式分为负压真空输送、正压压送输送两大类别。负压输送依靠风机在管路末端形成真空吸力,把粉体吸入管道,适合多点取料、洁净度要求高的场景;正压输送依靠空压机、罗茨风机产生压力推送物料,输送距离更远、输送量大,多用于单点供料、多点卸料的长距离输送工况。整套系统一般包含气源设备、供料装置、输送管道、分离除尘器、料仓以及电控单元,粉体全程在管道内部流转,不会直接暴露在车间空气中。
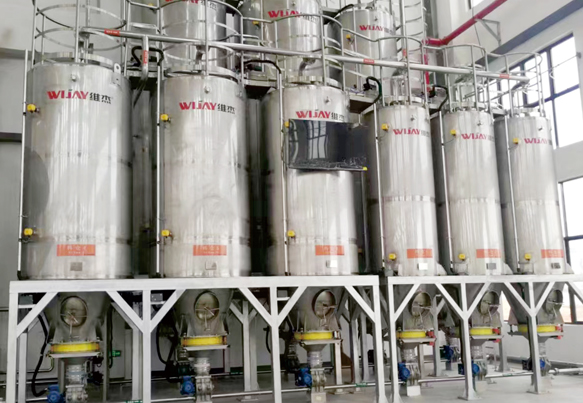
对比传统皮带、普通螺旋输送,粉体输送系统的优势十分突出。全密闭结构从源头抑制粉尘外溢,大幅降低原料损耗,也改善车间作业环境,满足环保和职业卫生要求;管路可以灵活弯折、架空铺设,绕过设备立柱、楼层夹层,老车间改造不用大规模改动原有布局。同时系统可以对接配料、混合、包装工序,实现全自动连续送料,减少人工重复投料带来的失误,稳定配料精度。
不少企业会混淆粉体输送系统和普通上料机,小型真空上料机只适合短距离小批量输送,而成套粉体输送系统可以支持数百米长距离输送、多仓切换、连续化生产,适配大规模产线。在锂电正极材料、医药原料药、食品添加剂这类对洁净度敏感的粉体场景,管路还可以做抛光、快拆结构,方便清洗,防止不同批次物料交叉污染。
粉体物料本身特性差异巨大,流动性、含水率、磨蚀性、是否易燃易爆,都会直接影响方案设计,不能直接套用通用方案。一套适配工况的粉体输送系统,既能解决粉尘治理难题,也能持续提升整条产线的自动化水平。
一块口感酥脆、夹心均匀的饼干,背后其实藏着一条“看不见的输送线”。今天,我们通过一个真实案例,聊聊维杰如何运用气力输送技术,为一家夹心饼干企业定制粉料输送解决方案。
核电站产线,对洁净与合规的苛刻程度远高于一般工厂。粉尘不只是安全隐患,更直接决定生产环境能否达标。 近期,维杰为一家大型核电站机构量身定制粉体物料自动化处理及中央除尘系统解决方案,助力其新建高效智能化生产线。
锂电负极材料,决定电池性能与成本。低温预碳化,正是负极粉料走向可用的关键工序——温度、时间、物料状态,任何波动都会写进最终的电化学性能里。
蛋挞,一枚看似简单的小点心,背后是一条高度标准化、连续性极强的产线:和面、开酥、成型、烘烤,每一步都依赖原料的稳定供应。 这家烘焙食品企业的工厂,正是典型的大规模连续生产模式——单班产能高、产品线集中、订单节奏紧凑,和面工序几乎不停机。原料仓库与和面车间分处两个楼层,面粉从仓库到和面机,每天要跨越一整层楼、穿过若干道工序,最终按配方精准进入离缸式搅拌机。 对这样的工厂来说,原料供应不是辅助环节,而是与产能直接绑定的"主线"。
一款复合调味品,原料少则十几种,多则数十种。味精、食用盐、白砂糖、淀粉、香辛料……品类繁杂之外,更棘手的是它们的"脾气":黏性大、含水率高、流动性差。
朱经理:18128543971

罗经理:18124358036