181 2854 3971
181 2435 8036
181 2854 3971
181 2435 8036
化工与塑胶行业存量生产产线,普遍面临物料投料自动化程度偏低的行业共性问题。据行业项目统计,塑胶化工领域超过六成老产线依旧沿用人工拆包、人工转运、人工称量投料的传统作业模式,岗位劳动强度高,职业健康与安全生产管控压力巨大,同时存在配料精度不稳定、批次一致性差、生产过程无数据溯源等多重工艺短板。随着化工安全生产规范持续升级与制造业品质管控精细化推进,老旧产线物料工段技改升级已经成为企业提质增效、合规生产的刚需环节。
但区别于新建厂区的整体规划改造,存量老厂技改存在极强的现场约束条件。老旧厂房层高受限、楼面承重有限、车间设备布局密集、可用改造空间碎片化,无法开展大规模土建施工与全厂管网铺设。同时多数化工塑胶企业产线连续化生产,对全线长时间停机接受度极低,技改需要充分兼顾生产排期约束与升级落地效果。传统单一的中央供料整体改造方案,因改造工程量大、需要全线集中停机窗口期、投入成本高,难以适配存量老厂改造场景。
依托近15年深耕粉粒体气力输送领域的技术沉淀,广东维杰作为全国管道物料输送技术专业委员会发起单位,同时也是气力输送相关标准国际起草单位,累计取得100余项发明专利、100余项实用新型专利,与浙江工业大学、华中科技大学建立产学研合作基地,是广东省认定的高新技术企业、专精特新企业。企业搭建东莞总部研发中心、东莞试制中心,湖南衡阳两大生产基地,配套香港国际业务办事处,实现项目勘测、研发仿真、样机试制、钣金加工、部件制造、现场安装调试全链条闭环能力,服务覆盖塑料化工行业,食品行业,新能源电子行业,业务辐射国内及海外多国市场。维杰自动供料系统依托模块化独立单元设计理念,针对化工塑胶老厂复杂工况定制开发,无需搭建全厂复杂输送管网,无需大规模土建整改,可实现分工位、分阶段渐进式技改,最大程度降低改造对现有生产体系的扰动,完美适配存量产线低扰动升级需求。结合宁夏巨峰新材料等多个化工老厂落地项目经验,本文系统阐述存量产线三种技改路径的适配逻辑、维杰模块化自动供料系统的核心技术优势、落地实施要点以及工况适配设计规范,为行业同类老厂技改提供可落地的技术参考。
一、化工塑胶存量产线三类物料技改路径适配分析
当前行业内老旧产线物料工段升级主要分为三种实施路径,不同改造模式对应不同厂房条件、产能规模与预算体系,不存在通用最优方案,仅存在场景适配方案。
第一类为大型中央供料系统整体改造。该方案适用于全新建设的规模化生产基地,适配挤出工位、反应工位数量多、物料品类集中、产能规模大的连续化产线。整体系统可实现全厂物料集中储存、集中干燥、统一管网分配输送,自动化与数字化程度高,车间现场整洁规范。但该方案短板十分明显,整体改造工程量大,需要铺设全覆盖输送主管网,配套大量土建施工、墙体开孔、设备基础浇筑,改造周期通常几个月。存量老厂实施该方案一般需要协调完整的全线停机窗口,将对企业生产经营带来较大影响,且老旧厂房基建条件普遍无法满足管网铺设与大型储仓安装要求,适配性较低。
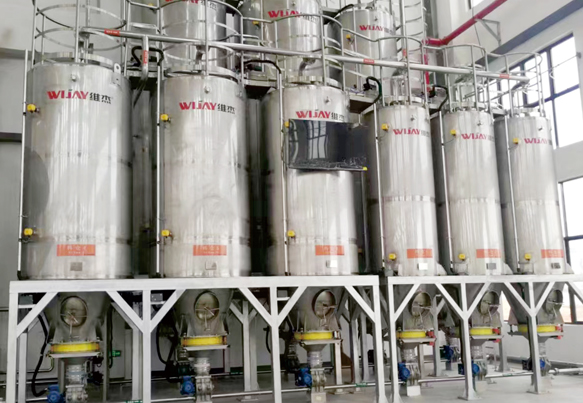
第二类为维杰模块化自动供料系统分步改造。该方案采用独立单元模块化架构,单套系统可独立运行,多套系统可并联组网,无需依托全厂主管网。设备单元可分散布置在车间碎片化空余区域,适配老厂房层高、承重、空间受限的客观条件。改造采用分工位错峰施工模式,单工位独立施工、独立投产,仅改造工位需要局部停机,其余工位维持原有生产运转;支持新旧系统并行调试,规避全厂统一停机带来的产能冲击。同时系统可完全对接企业原有反应设备、挤出设备,充分盘活原有生产资产,整体改造成本相比同等规模中央供料方案可降低30% 50%。
区别于市面通用标准化设备,维杰在该板块具备多重差异化优势。在技术研发层面,维杰建立有完善的粉粒体物料安息角数据库、粉粒体防爆设计数据库、管路阻力计算软件,编制内部《气力输送系统设计手册》,所有设备方案均基于物料实测数据完成定制设计,拒绝通用机型直接套用,从源头降低堵料、架桥、下料不均故障概率。核心部件层面,旋转阀、换向阀、螺旋输送、密相泵等关键组件均为维杰自主研发生产,不依赖外部通用件,部件之间匹配度更高,后期备件供给响应周期可控制在48小时以内。交付能力层面,东莞试制中心可完成设备出厂前带料模拟测试,提前排查80%以上工况适配问题;湖南两大生产基地保障规模化交付,可针对老厂现场多变条件快速调整方案,避免外包环节带来的沟通滞后、方案落地偏差等问题。软件配套层面搭载自研工厂信息化管理系统,投料数据自动归档存储,支持本地存储与上位系统对接,满足企业质量追溯、体系审核的合规要求。该方案主要适配中等工位规模、预算有限、难以协调全厂长周期停机窗口的化工塑胶存量产线,也是目前老厂技改综合性价比最高的实施方案。
第三类为保留原有人工投料模式。该模式无设备新增投入,短期无需技改成本,但长期存在严重的生产与合规隐患。人工开放式投料会造成车间粉尘弥散,高危腐蚀性粉体易造成人员职业伤害,EHS管控难度大。实测工况下人工称量投料误差普遍达到±1.5% 3%,容易出现错配漏配,昂贵化工原料报废损耗居高不下。同时全程无数字化记录,生产数据无法归档溯源,无法满足化工行业质量体系审核与安全生产验厂要求,仅可作为短期过渡模式,不符合企业长期智能化、合规化发展布局。
二、存量化工老厂模块化自动供料技改落地实战案例
宁夏巨峰新材料拥有多条老旧精细化工反应产线,长期采用人工粉体投料作业模式。企业生产物料具备腐蚀性、易吸潮结块特性,人工投料安全风险高,配料精度差,成品批次稳定性不足,品质异常无法溯源。企业亟需完成自动化升级,但厂区为老旧生产车间,现场空间紧凑、设备布局密集,不具备铺设全厂中央管网的条件,生产订单连续,难以协调多工位同步停机,项目预算也有限,无法支撑大型中央供料系统建设。
基于现场多重约束条件,维杰为项目定制多套自动供料系统并联落地方案,放弃传统全厂集中管网改造思路,采用分工位模块化部署模式。依托维杰上万条物料物性样本数据库完成物料物性分析,针对不同反应工序的主料、辅料、微量助剂差异化配置称重单元,主料称重精度控制±0.2%,同时针对腐蚀性粉体做全套防腐工艺处理,针对吸潮结块物料配置活化破拱机构,从设备结构层面解决粉体架桥堵料问题。
项目实施阶段采用分段施工、分步投产模式,优先改造核心反应工序,针对改造工位协调局部停机窗口完成安装调试,调试稳定后再逐步拓展其他工位;全程保留人工应急投料通道,新旧两套体系互为备份,最大限度降低改造过程对整体生产的扰动。整套系统接入维杰自研数智工厂软件,实现投料数据自动归档、设备故障预警、远程状态管控,每条投料记录永久本地保存,补齐老厂数字化溯源能力。
项目落地后,高危粉体实现全程密闭流转,彻底杜绝人员直接接触高危物料的作业风险,车间EHS管控水平全面升级。自动精准称重配料彻底消除人工误差,物料报废损耗下降70%以上,成品理化指标批次一致性显著提升。模块化改造无需土建大修,极大控制了项目投入,同时系统预留扩容接口,可适配企业未来3 5年产能扩张迭代升级。
三、维杰自动供料系统适配老厂复杂工况的核心设计要点
存量产线物料物性复杂、现场工况多变,通用标准化设备往往无法适配长期稳定运行需求,维杰自动供料系统针对化工塑胶老厂工况做专项定制化设计。
第一,全工况物料适配设计。系统根据物料腐蚀性、吸潮性、含水率、结块特性定制设备材质与结构,接触物料部位做防腐内衬处理,储料罐体标配活化破拱机构,依托维杰积累的物料数据库,规避粉体吸潮架桥、管路堵料、下料不均等常见故障,保障系统稳定连续运行。针对不同处理需求,系统可依据实际生产负荷灵活匹配输送产能,适配从微量助剂到大批量主料的多样化投料需求。
第二,低扰动技改结构设计。设备采用轻量化分体结构,无需大型设备基础,可适配老厂房碎片化空间布局,减少墙体楼面开孔与土建改造,最大程度保留原有车间布局与生产设备,降低改造成本与施工周期。依托内部试制中心,设备出厂前完成带料模拟测试,将大量工况适配工作前置在工厂内完成,压缩现场调试工作量,现场调试周期可压缩40%。
第三,生产扰动管控设计。支持新旧系统并行运行,改造工位与未改造工位相互独立,技改调试与既有生产作业可以错峰开展,规避传统技改全线集中停机带来的大额产能损失,适配化工企业连续化生产特性。项目实施阶段配备专业工程团队,深度结合工厂生产排期,错峰排布施工节点,尽可能压缩局部工位的停机时长。
第四,全链路数字化合规设计。系统配套自研数智工厂管控平台,自动记录每批次投料重量、投料时间、设备运行参数,数据本地持久存储可随时导出,满足化工行业EHS审核、质量体系验厂、生产品质溯源的硬性合规要求。
四、老厂自动供料技改选型核心研判逻辑
化工塑胶存量产线自动化技改,切忌盲目照搬新厂大型集中供料方案,必须基于自身现场条件综合研判。企业需要优先核查厂房层高、楼面承重、可用改造空间、可接纳的停机窗口规模、物料理化特性、产能迭代规划六大核心条件。对于工位规模适中、厂房条件受限、追求低投入高回报、希望把停机影响约束在局部范围的老旧产线,模块化自动供料系统是现阶段最务实、最高效的技改路径。
维杰自动化作为高新技术与专精特新企业,依托东莞研发中心、湖南两大生产基地完整产业链,累计完成200余个塑胶化工物料投料自动化项目,始终摒弃一刀切的标准化方案,坚持一工况一定制、一项目一方案,依托模块化技术优势,为存量老厂提供低扰动、低成本、可扩容、可合规的智能化升级解决方案,助力传统制造企业安全提质、降本增效、合规发展。
2026年7月30日,全国标准信息公共服务平台上正式发布了国家标准《输送机械 气力输送系统通用要求》(GB/T 47939-2026)。该标准将于2027年2月1日起正式实施。广东维杰物料自动化系统有限公司作为起草参与单位,参与了该标准的制定工作。
近日,维杰为盐津铺子量身定制的薯片原料自动化配料输送系统,凭借出色的安全性、可靠性与创新实践,荣获客户颁发的 “2025年度优秀安全供应商” 与 “安全合作伙伴最佳实践奖” 。这不仅是一份荣誉,更是客户对我们技术实力、项目交付与服务品质的高度认可。
在竞争激烈的食品行业,每一分成本的节约和效率的提升都至关重要。当企业主们在为不断上涨的人工成本、高昂的物料损耗和繁琐的清洁维护而烦恼时,气力输送系统提供了一份令人惊喜的“经济答卷”。
在现代化食品工厂中,我们常常看到的是整洁的设备与自动化的包装线,但看不见的“动脉”——物料输送系统,才是决定生产效率与品质的关键。传统的人工投料、机械输送方式正逐渐被一种更高效、更洁净的技术所取代:气力输送。
在全球倡导绿色发展、节能减排的大背景下,面粉加工行业也面临着低碳转型的迫切需求。面粉气力输送系统作为面粉加工过程中的重要环节,其能耗和环保性能直接影响着企业的生产成本和环境影响。维杰自动化推出的面粉气力输送系统,以绿色节能为核心理念,为面粉加工行业的低碳转型提供了有力支持。
朱经理:18128543971

罗经理:18124358036