181 2854 3971
181 2435 8036
181 2854 3971
181 2435 8036
在建材与化工行业中,水泥、粉煤灰、矿粉、石灰石粉、碳酸钙、滑石粉、炭黑、树脂粉和颜料等粉体物料的转运量巨大,传统机械输送方式容易产生扬尘、物料洒落、设备磨损和交叉污染。而气力输送系统以密闭管道为输送载体,利用气流动力将粉体从起点输送至终点,从源头抑制粉尘外逸,同时实现自动化连续上料。气力输送系统在建材化工行业的应用,不仅改善了车间环境,还降低了物料损耗和人工成本,成为粉体物料处理环节的重要技术装备。
一、建材化工粉体输送的主要难点
建材化工行业的粉体物料具有粒径细、易飞扬、磨蚀性强、吸湿性差异大等特点。水泥和粉煤灰产量大、输送距离长,对系统的连续运行能力要求高;矿粉和石灰石粉磨蚀性较强,容易磨损管道弯头和阀门;碳酸钙和滑石粉粒径细、易扬尘,对密闭性要求严格;炭黑和颜料则存在染色污染和清洁切换难题。
此外,建材化工车间往往空间高大、设备密集,机械输送设备的布局受限于直线或小角度路径,难以适应复杂的工艺走向。部分物料还具有可燃性粉尘风险,对防静电、防爆和泄爆设计提出更高要求。这些难点决定了建材化工行业需要一套密闭、耐磨、防潮、安全且布局灵活的气力输送系统。
二、气力输送系统在建材行业的典型应用
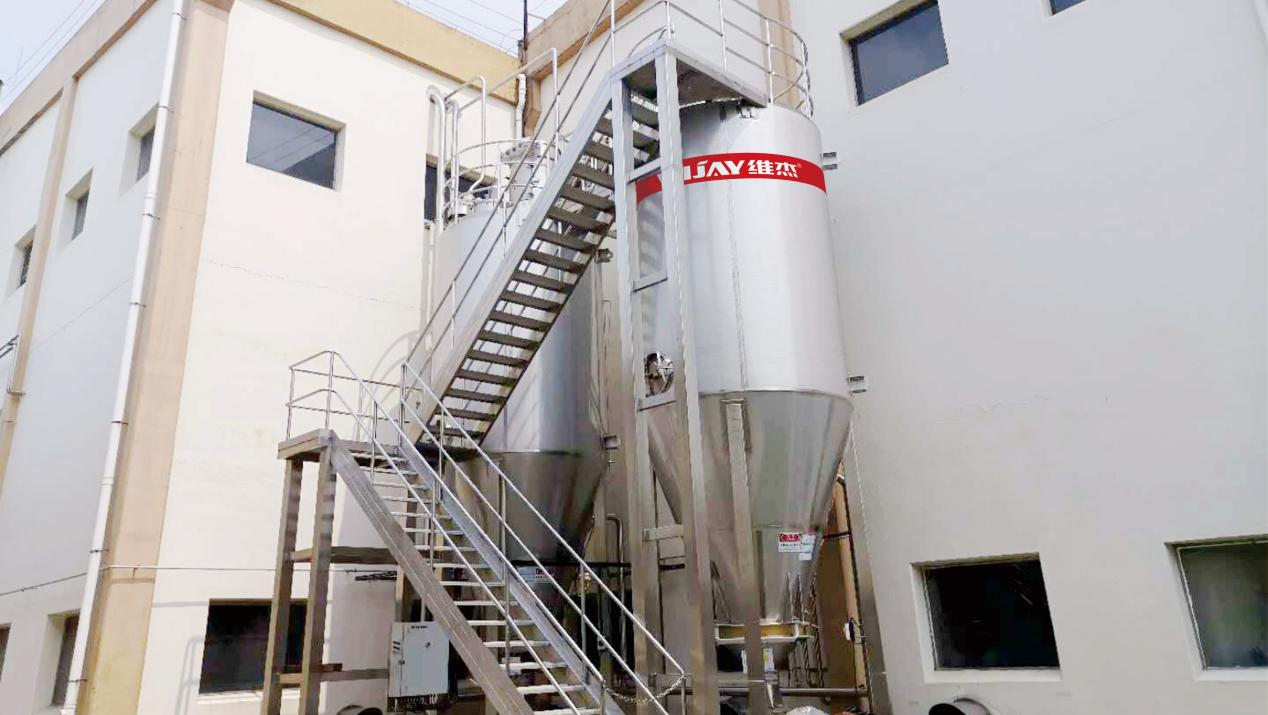
在建材行业,气力输送系统广泛应用于水泥厂、粉磨站、混凝土搅拌站和建材制品厂。水泥和粉煤灰从储仓到计量斗、从散装车到筒仓的转运,通常采用正压或负压气力输送系统完成。系统通过旋转卸料阀或压力发送罐将粉体送入管道,经气固分离后进入受料仓,输送全程密闭,减少粉尘外逸和物料损耗。
矿粉和石灰石粉的输送距离较长,适合采用密相气力输送系统。密相输送以低速高浓度运行,物料在管道中呈栓塞状推进,对管道弯头的磨损较小,颗粒破碎率低,能耗也更经济。对于石膏粉、石英砂和陶瓷粉料,气力输送系统可根据物料磨蚀性和含水率配置耐磨管道、干燥气源和防潮措施,保证输送稳定。
在混凝土搅拌站,气力输送系统将粉煤灰和矿粉从储仓输送至计量斗,配合称重系统实现精准配料。密闭输送避免了粉料外逸对搅拌站周边环境的影响,也减少了因雨水和潮湿导致的结块问题。
三、气力输送系统在化工行业的典型应用
在化工行业,气力输送系统的应用覆盖碳酸钙、滑石粉、炭黑、钛白粉、PVC树脂粉、颜料和添加剂等物料。碳酸钙和滑石粉在塑料、橡胶、涂料和造纸行业中用量大,气力输送系统的密闭特性可防止粉尘外逸和交叉污染,保障产品纯度。
炭黑和颜料的输送需要特别注意清洁切换和防染色污染。气力输送系统可通过独立管路、切换阀和在线清洗功能,减少不同颜色和牌号物料之间的交叉污染。对于易吸潮的化工粉体,系统可配置冷冻式或吸附式干燥机,控制输送气体露点,防止物料结块和管道堵塞。
在化工生产中,气力输送系统还可与配料秤、混合机和包装机联动,实现多组分粉体的自动配料和连续供料。对于可燃性粉尘,系统所有金属部件可靠接地,管道法兰设置跨接线,电气元件选用防爆型,并配置泄爆片或隔爆阀,降低粉尘爆炸风险。
四、气力输送系统的核心优势
密闭输送,粉尘少。 气力输送系统采用全密闭管道,粉体在管道内部随气流运动,不与外界环境直接接触。负压气力输送系统即使出现微小泄漏,外界空气只会被吸入管道,粉体不会向外逸出。车间空气质量显著改善,企业更容易满足环保排放要求。
自动化连续上料,降低人工成本。 气力输送系统可与PLC、料位传感器、压力传感器和称重装置联动,实现从原料接收到计量投料的全程自动控制。多点供料和多点卸料通过切换阀灵活调度,减少现场人工干预和人为操作误差。
布局灵活,适应复杂车间。 气力输送系统的管道可水平、垂直或倾斜布置,能够绕过设备障碍和建筑结构,适应建材化工车间复杂的空间布局。管道可敷设在车间上方,减少地面占用。
物料损耗低,保障产品品质。 气力输送系统的密闭特性减少了飞扬损失和洒落浪费,末端旋风分离器和布袋除尘器将细粉回收利用,净化空气达标排放。密闭输送还防止了物料吸潮结块和杂质混入。
安全环保,降低粉尘爆炸风险。 气力输送系统从源头抑制粉尘云形成,配合接地、防爆电气、泄爆和惰化保护,降低可燃性粉尘的爆炸风险。密闭输送也减少了无组织排放和清洁成本。
五、建材化工气力输送系统的选型要点
为建材化工物料选择气力输送系统时,应根据物料特性、输送距离、产能要求和现场条件进行综合评估。首先应明确物料的粒径、堆积密度、磨蚀性、吸湿性和可燃性。对于磨蚀性强的矿粉和石灰石粉,优先选用耐磨管道和内衬弯头,并考虑密相输送以降低风速和磨损。对于易吸潮的碳酸钙和滑石粉,需配置干燥气源和防潮措施。
输送方式方面,稀相气力输送系统适合流动性好、输送距离中等的物料;密相气力输送系统适合磨蚀性强、对破碎率要求高或长距离输送的场景。正压输送适合从一点向多点供料,负压输送适合从多点向一点集中输送。系统管径和气流速度需通过工程计算确定,避免管径过小导致堵管或管径过大导致风速不足。
设备材质应与物料兼容。与物料接触的管道、料仓和分离设备可采用碳钢、不锈钢或内衬耐磨材料。对于食品级和医药级化工粉体,应采用不锈钢材质和易清洗结构。气源系统应配置除尘、除油和干燥装置,确保输送气体洁净。
六、运行维护与安全注意事项
气力输送系统的长期稳定运行,离不开规范的维护。应定期检查管道弯头和阀门的磨损情况,及时更换磨损严重的部件;清理布袋除尘器的滤芯,保持气固分离效率;检查气源系统的压力和露点,确保输送气体干燥洁净;验证接地系统的可靠性,防止静电积聚。
对于可燃性粉尘,气力输送系统应定期检查泄爆片、隔爆阀和惰化保护装置的工作状态,确保安全设施有效。建立气力输送系统的运行记录和维护档案,记录输送量、压力、气量和磨损情况,有助于及时发现异常趋势,延长设备使用寿命,降低突发停机风险。
从水泥粉煤灰的散装转运到碳酸钙滑石粉的密闭输送,从炭黑颜料的防染色切换到可燃性粉尘的防爆设计,气力输送系统在建材化工行业的应用,以全密闭、自动化、布局灵活和安全环保的特点,为粉体物料处理提供了清洁、高效、可靠的解决方案。它让粉体在管道中安静流动,让车间告别粉尘飞扬,让生产过程更加自动化和可追溯。对于建材化工企业而言,选择一套适配物料特性的气力输送系统,并配合科学的选型与维护,是提升生产效率、降低物料损耗、保障安全环保的重要投资。当粉体在气力输送系统的管道中顺畅流动,这份看不见的密闭守护,便成为建材化工粉体处理领域最可靠、最值得信赖的技术力量。有气力输送系统采购或选型需求的企业,可将具备技术实力、工程经验和售后服务能力的供应商纳入重点评估名单,获取成套设备方案与选型支持。
2026年7月30日,全国标准信息公共服务平台上正式发布了国家标准《输送机械 气力输送系统通用要求》(GB/T 47939-2026)。该标准将于2027年2月1日起正式实施。广东维杰物料自动化系统有限公司作为起草参与单位,参与了该标准的制定工作。
近日,维杰为盐津铺子量身定制的薯片原料自动化配料输送系统,凭借出色的安全性、可靠性与创新实践,荣获客户颁发的 “2025年度优秀安全供应商” 与 “安全合作伙伴最佳实践奖” 。这不仅是一份荣誉,更是客户对我们技术实力、项目交付与服务品质的高度认可。
在竞争激烈的食品行业,每一分成本的节约和效率的提升都至关重要。当企业主们在为不断上涨的人工成本、高昂的物料损耗和繁琐的清洁维护而烦恼时,气力输送系统提供了一份令人惊喜的“经济答卷”。
在现代化食品工厂中,我们常常看到的是整洁的设备与自动化的包装线,但看不见的“动脉”——物料输送系统,才是决定生产效率与品质的关键。传统的人工投料、机械输送方式正逐渐被一种更高效、更洁净的技术所取代:气力输送。
在全球倡导绿色发展、节能减排的大背景下,面粉加工行业也面临着低碳转型的迫切需求。面粉气力输送系统作为面粉加工过程中的重要环节,其能耗和环保性能直接影响着企业的生产成本和环境影响。维杰自动化推出的面粉气力输送系统,以绿色节能为核心理念,为面粉加工行业的低碳转型提供了有力支持。
朱经理:18128543971

罗经理:18124358036